Definierte Oberflächen, gratfreie Kanten und technische Sauberkeit
Nach der Drehbearbeitung entscheidet die Nachbearbeitung oft über Funktion, Montagefähigkeit und Sauberkeitsanforderungen. Bei Geissler setzen wir definierte Verfahren ein, um Kanten gezielt zu entgraten, Oberflächen zu glätten und Bauteile prozesssicher zu reinigen – reproduzierbar in der Serie und abgestimmt auf Material, Geometrie und Anwendung.
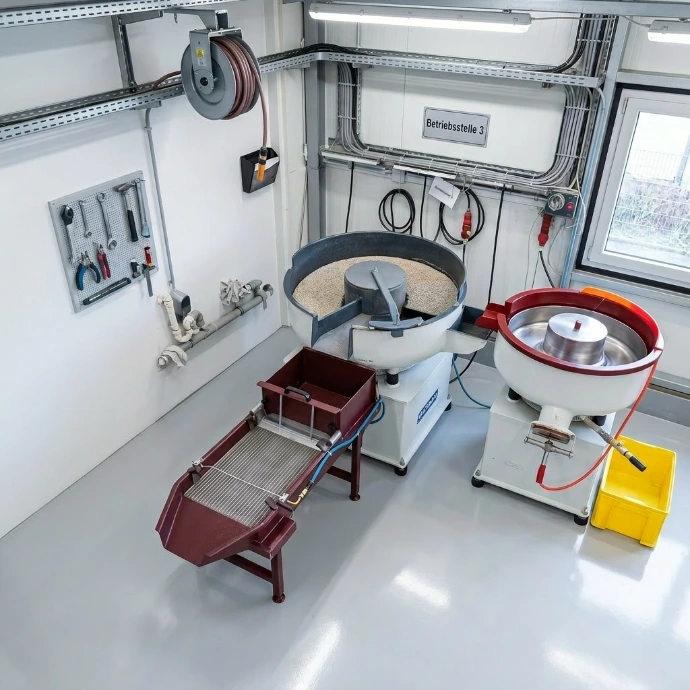
Trovalisieren (Gleitschleifen)
Trovalisieren (Gleitschleifen) ist ein bewährtes Verfahren, um Drehteile zu entgraten, Kanten zu verrunden und Oberflächen gezielt zu glätten. Gerade bei Serienbauteilen sorgt das Verfahren für reproduzierbare Ergebnisse, wenn Gratbildung, scharfe Kanten oder ein gleichmäßiges Oberflächenbild funktional relevant sind – z. B. bei Passbereichen, Montageflächen oder Teilen mit Kantenradien.
Entgraten und definierte Kantenverrundung (geringere Montage- und Verletzungsrisiken)
Homogenes Oberflächenbild für funktionale und optische Anforderungen
Serienfähige, reproduzierbare Nachbearbeitung mit stabilen Parametern
In der zerspanenden Fertigung ist Trovalisieren besonders sinnvoll, wenn kleine Grate die Funktion beeinflussen oder wenn Bauteile nach der Drehbearbeitung ein gleichmäßiges Finish benötigen. Die Prozessauslegung (Schleifkörper/Medien/Zeiten) wird so gewählt, dass Form- und Funktionsflächen geschützt bleiben und die Nachbearbeitung die geforderte Bauteilfunktion unterstützt.
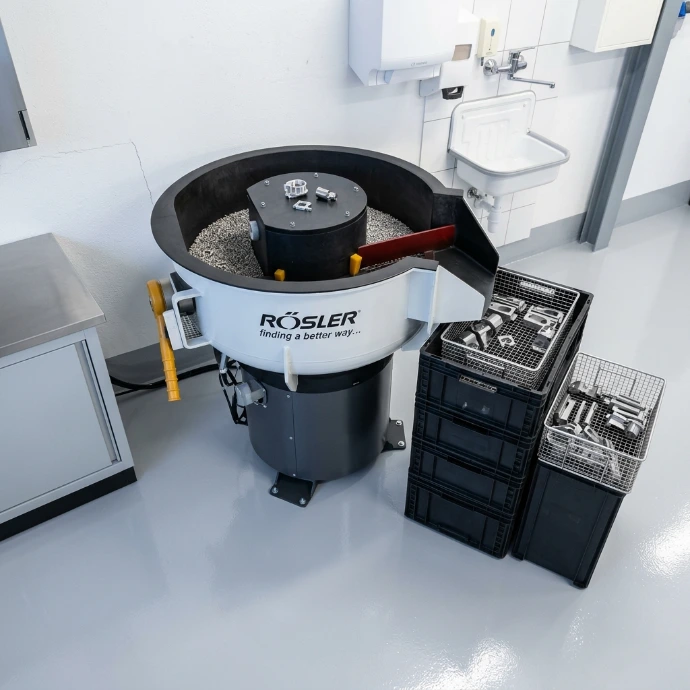
Kugelpolieren
Kugelpolieren wird eingesetzt, um Oberflächen zu verdichten und zu glätten – häufig mit dem Ziel, Reibverhalten, Haptik oder optische Anmutung zu verbessern. Bei Drehteilen mit Funktionsflächen ist das Verfahren interessant, wenn eine sehr gleichmäßige Oberfläche gefordert ist oder wenn eine stabile Serienoptik im Vordergrund steht.
Verbesserte Oberflächenqualität durch Glätten/Verdichten
Stabil reproduzierbare Ergebnisse für Serienbauteile
Geeignet für Bauteile mit hohen Anforderungen an Oberflächenbild und Sauberkeit
Gerade bei Teilen, die in Kontakt- oder Gleitsituationen arbeiten, kann eine polierte/verdichtete Oberfläche die Funktion unterstützen. Die Parameter werden so gewählt, dass kritische Maße nicht „weggearbeitet“ werden, sondern die Oberfläche gezielt verbessert wird – prozesssicher und wiederholbar in der Serie.
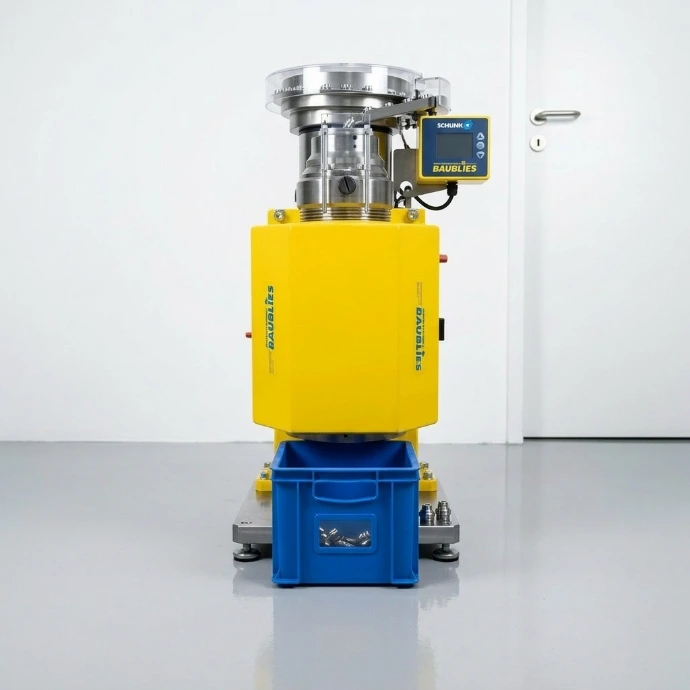
Rollieren
Rollieren ist ein mechanisches Glätt-/Verdichtungsverfahren, bei dem Oberflächen durch plastische Verformung verbessert werden. Es eignet sich insbesondere für Funktionsdurchmesser, Passungen oder Dichtbereiche, bei denen ein sehr gleichmäßiges Oberflächenprofil gefragt ist und die Oberfläche nicht durch spanenden Abtrag, sondern durch Verdichtung optimiert werden soll.
Oberflächenverdichtung zur Verbesserung von Funktionsflächen
Sehr gleichmäßige Oberflächen auf definierten Bereichen möglich
Gut geeignet für serientaugliche, prozessstabile Nachbearbeitung
In der Praxis ist Rollieren vor allem dann spannend, wenn Drehteile eine definierte Funktion über Kontaktflächen erfüllen müssen und die Oberfläche einen messbaren Einfluss auf Montage oder Dichtverhalten hat. Das Verfahren wird gezielt auf ausgewählte Bereiche angewendet, sodass die Bauteilgeometrie erhalten bleibt und die Funktion zuverlässig unterstützt wird.
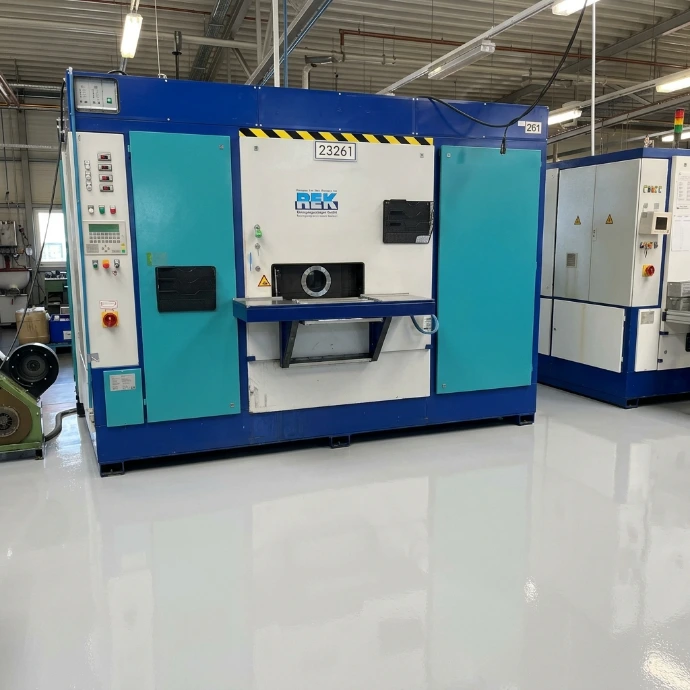
Ultraschallreinigen
Ultraschallreinigen dient der Entfernung von Partikeln, Bearbeitungsrückständen und Verunreinigungen – insbesondere bei Bauteilen, bei denen technische Sauberkeit funktional oder prozessseitig relevant ist. Das Verfahren ist häufig ein wichtiger Schritt, wenn Bauteile in sensiblen Anwendungen eingesetzt werden oder wenn nachfolgende Prozesse (z. B. Montage, Prüfungen, Beschichtungen) eine definierte Sauberkeit voraussetzen.
Reduzierung von Partikeln und Rückständen nach der Bearbeitung
Gleichmäßige Reinigung auch an Geometrien, Bohrungen und Konturen
Unterstützt technische Sauberkeitsanforderungen in Serie
Für die Serienfertigung ist entscheidend, dass die Reinigung reproduzierbar ist und zum Bauteil sowie zur Anwendung passt. Ultraschallreinigung wird daher so eingesetzt, dass die geforderte Sauberkeit zuverlässig erreicht und stabil eingehalten werden kann – als Teil einer durchgängigen Prozesskette.
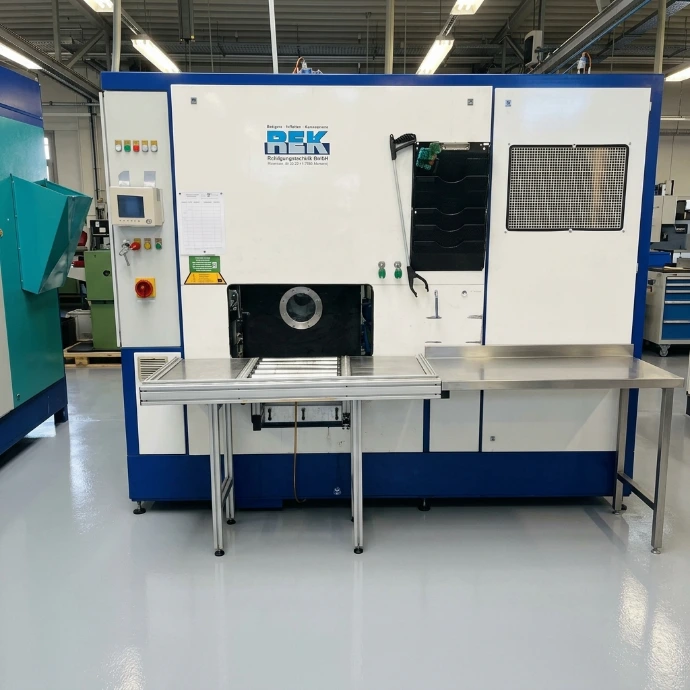
Waschanlagen nach VDA
Für Anwendungen mit Anforderungen an technische Sauberkeit stehen Waschanlagen zur Verfügung, die auf die Erfüllung der VDA-Band-19 Richtlinien ausgerichtet sind. Das ist vor allem relevant, wenn Partikel oder Filmische Verunreinigungen die Funktion beeinflussen können – z. B. bei Baugruppen, Dichtstellen, bewegten Systemen oder sensiblen Montageprozessen.
Ausrichtung auf technische Sauberkeit nach VDA Band 19
Reduzierung von Partikeln/Restschmutz als Funktions- und Qualitätsfaktor
Serienfähige Reinigung als stabiler Bestandteil der Prozesskette
Gerade bei mittleren bis großen Stückzahlen ist eine reproduzierbare Reinigungsstrategie wichtig, weil Sauberkeit ein Qualitätsmerkmal ist, das sich direkt auf Montage, Ausfallverhalten und Reklamationsrisiko auswirken kann. Die Reinigung wird daher als definierter Prozessschritt betrachtet – passend zu Bauteil, Material und späterer Anwendung.
Häufig gestellte Fragen zur Nachbearbeitung
In dieser FAQ beantworten wir die wichtigsten Fragen zur Nachbearbeitung von Drehteilen – mit Fokus auf Funktion, technische Sauberkeit und reproduzierbare Serienprozesse. So lässt sich besser einordnen, welcher Nachbearbeitungsschritt für Montage, Oberfläche und Qualitätsanforderung tatsächlich relevant ist.
Trovalisieren ist sinnvoll, wenn nach der Drehbearbeitung Grate entfernt, Kanten verrundet oder Oberflächen vereinheitlicht werden sollen. Besonders bei Serienbauteilen ist das wichtig, wenn kleine Grate Montage, Funktion oder Handhabung beeinträchtigen könnten.
Entscheidend ist, dass das Verfahren passend zu Geometrie, Werkstoff und Funktionsanforderung ausgelegt wird. So lässt sich bewerten, ob Trovalisieren als fester Schritt in die Serienkette gehört und welchen Beitrag es zur stabilen Bauteilfunktion leistet.
Typische Ergebnisse beim Gleitschleifen sind gratfreie Kanten, definierte Kantenradien und ein gleichmäßiges Oberflächenbild. Das ist vor allem dann relevant, wenn Bauteile montagegerecht sein müssen oder optische und funktionale Anforderungen gleichzeitig erfüllen sollen.
Wichtig ist eine saubere Prozessauslegung mit passenden Schleifkörpern, Medien und Zeiten. Nur so bleibt der Materialabtrag kontrollierbar und kritische Maße oder Funktionsflächen werden im Serienprozess nicht ungewollt verändert.
Kugelpolieren wird eingesetzt, um Oberflächen zu glätten und zu verdichten, wenn ein besonders gleichmäßiges Oberflächenbild oder eine funktional verbesserte Oberfläche benötigt wird. Das kann bei Bauteilen relevant sein, die später in Kontaktflächen arbeiten, eine hochwertige Haptik/Optik benötigen oder bei denen eine stabile Oberfläche die Funktion unterstützt. Im Serienkontext ist der Nutzen vor allem die Reproduzierbarkeit: Wird das Verfahren sauber parametriert, lassen sich Oberflächenqualitäten konstant herstellen, ohne dass zusätzliche spanende Prozesse nötig sind. Entscheidend ist, dass das Polieren gezielt auf die Bauteileigenschaften und die Anwendung abgestimmt wird.
Geeignet sind Bauteile, bei denen Oberflächenqualität oder eine gleichmäßige Oberfläche funktions- oder qualitätsrelevant ist – beispielsweise auf sichtbaren Flächen oder definierten Funktionsbereichen. Bei Präzisionsteilen ist wichtig, dass das Verfahren nicht zu unkontrollierten Änderungen an kritischen Maßen führt. Deshalb wird die Prozessauslegung so gewählt, dass die Oberfläche verbessert wird, während Passungen, Funktionsdurchmesser und definierte Geometrien stabil bleiben. Auch hier gilt: In der Serie muss die Nachbearbeitung wiederholbar sein – gleiche Eingangsbedingungen und gleiche Parameter müssen zu gleichbleibenden Ergebnissen führen.
Rollieren ist ein Verfahren zur mechanischen Glättung und Verdichtung von Oberflächen, bei dem die Oberfläche nicht durch Abtrag, sondern durch plastische Verformung verbessert wird. Das ist vor allem bei Funktionsflächen interessant, etwa Passungen oder Dichtbereiche, bei denen eine sehr gleichmäßige Oberfläche und stabile Funktion erforderlich sind. Der Vorteil gegenüber rein spanenden Oberflächenprozessen liegt darin, dass die Oberfläche gezielt verdichtet und geglättet wird, ohne dass Material „weggenommen“ wird. Richtig ausgelegt kann Rollieren deshalb ein sehr stabiler Schritt sein, um Funktionsflächen in der Serie reproduzierbar zu verbessern.
Rollieren wird typischerweise dort eingesetzt, wo Oberflächen direkten Einfluss auf die Funktion haben – zum Beispiel bei Passflächen, Dichtbereichen oder definierten Durchmessern, die im Betrieb Kontakt haben oder dichtend wirken müssen. Entscheidend ist, dass die Bearbeitung gezielt auf ausgewählte Bereiche angewendet wird und die Parameter zur Geometrie, zum Werkstoff und zur geforderten Oberflächenqualität passen. Im Serienkontext ist dabei wichtig, dass das Ergebnis stabil bleibt: Eine gleichmäßige Oberfläche muss über die gesamte Serie hinweg reproduzierbar erreicht werden, ohne dass kritische Maße oder Formelemente ungewollt beeinflusst werden.
Ultraschallreinigen ist dann notwendig, wenn definierte Anforderungen an Sauberkeit bestehen und Rückstände wie Partikel, Späne, Ölfilme oder Bearbeitungsreste zuverlässig entfernt werden müssen. Das betrifft vor allem Bauteile, die später montiert, geprüft, beschichtet oder in sensiblen Anwendungen eingesetzt werden.
Für die Serie ist wichtig, dass Reinigung nicht als pauschaler Zusatzschritt verstanden wird, sondern als Teil der Prozesskette. Nur wenn Verschmutzungsart, Sauberkeitsziel und Folgeprozess zusammen betrachtet werden, lässt sich der Reinigungsaufwand sinnvoll auslegen.
Eine definierte Reinigung verbessert die Prozesssicherheit in nachfolgenden Schritten, weil Bauteile in der Montage zuverlässig funktionieren und Prüfergebnisse nicht durch Verunreinigungen verfälscht werden. Gerade bei funktionskritischen Bauteilen kann Restschmutz zu Problemen führen, etwa bei Dichtstellen, Kontaktflächen oder bewegten Systemen. Ultraschallreinigung sorgt dafür, dass Bauteile in einem reproduzierbaren Zustand in die nächsten Prozesse gehen. Entscheidend ist dabei, dass Reinigung und Trocknung zur Bauteilgeometrie, zum Material und zur geforderten Sauberkeit passen – nur so entsteht eine stabile, nachvollziehbare Qualität im Serienlauf.
Technische Sauberkeit nach VDA Band 19 beschreibt Anforderungen an partikuläre und filmische Verunreinigungen, die die Funktion eines Bauteils oder einer Baugruppe beeinträchtigen können. Für Drehteile wird das besonders relevant, wenn Partikel Ausfälle, Undichtigkeiten oder Montageprobleme verursachen können.
Für Einkauf und Qualitätssicherung heißt das: Sauberkeit muss messbar definiert und als Teil der Serienkette abgesichert werden. Entscheidend ist nicht der Begriff allein, sondern ein belastbares Reinigungs-, Prüf- und Verpackungskonzept.
Besonders wichtig ist eine Reinigung nach VDA Band 19, wenn Drehteile in Baugruppen eingesetzt werden, bei denen Partikel zu Ausfällen, Undichtigkeiten oder Funktionsstörungen führen können. Das betrifft zum Beispiel sensible Montageprozesse, Dichtstellen oder technisch saubere Medienpfade.
Gerade in Serienprojekten schafft eine klar definierte Sauberkeitsanforderung Planungssicherheit, weil Reinigung, Prüfung und Verpackung von Anfang an aufeinander abgestimmt werden können.